


Polietylen (PE) z perspektywy recyklera – właściwości, recykling, zastosowania
Polietylen (PE) z perspektywy recyklera – właściwości, recykling, zastosowania
Polietylen to najpopularniejsze na świecie termoplastyczne tworzywo sztuczne – i jednocześnie materiał, który codziennie trafia do zakładów recyklingu w setkach ton. Jako recyklerzy widzimy go w postaci zbelowanych folii, zgniatanych butelek, brudnych rękawów rolniczych i czystych odpadów poprodukcyjnych. Ten artykuł nie jest kolejnym podręcznikowym opisem polietylenu. To praktyczny przewodnik po tym, jak polietylen wygląda z perspektywy linii recyklingowej – od przyjęcia odpadu, przez mielenie aż po ekstruzję regranulatu.
Najważniejsze informacje
- Polietylen stanowi 30% produkcji wszystkich tworzyw sztucznych na świecie, a jego globalna produkcja przekracza 100 mln ton rocznie – to dominujący strumień odpadu w każdym zakładzie recyklingu.
- Do recyklera najczęściej trafiają trzy frakcje: folie LDPE/LLDPE (torby zakupowe, folie stretch, folie rolnicze), sztywne wyroby HDPE / PE HD (butelki, kanistry, rury) oraz odpady poprodukcyjne z PE technicznego. Każda z nich wymaga innego podejścia.
- Właściwości polietylenu – w tym dobra odporność chemiczna, niska absorpcja wody i termoplastyczność – sprzyjają recyklingowi mechanicznemu, ale zanieczyszczenia, domieszki innych polimerów i wielowarstwowe laminaty znacząco utrudniają proces.
- Z punktu widzenia recyklera najważniejsze są: selektywna zbiórka, czystość strumienia odpadów, stabilna jakość odpadu wejściowego i monomateriałowość opakowań.
- W dalszej części artykułu znajdziesz opis rodzajów PE, typowych strumieni odpadu, etapów recyklingu mechanicznego, problemów jakościowych oraz konkretne przykłady zastosowania regranulatu w produkcji folii i wyrobów technicznych.
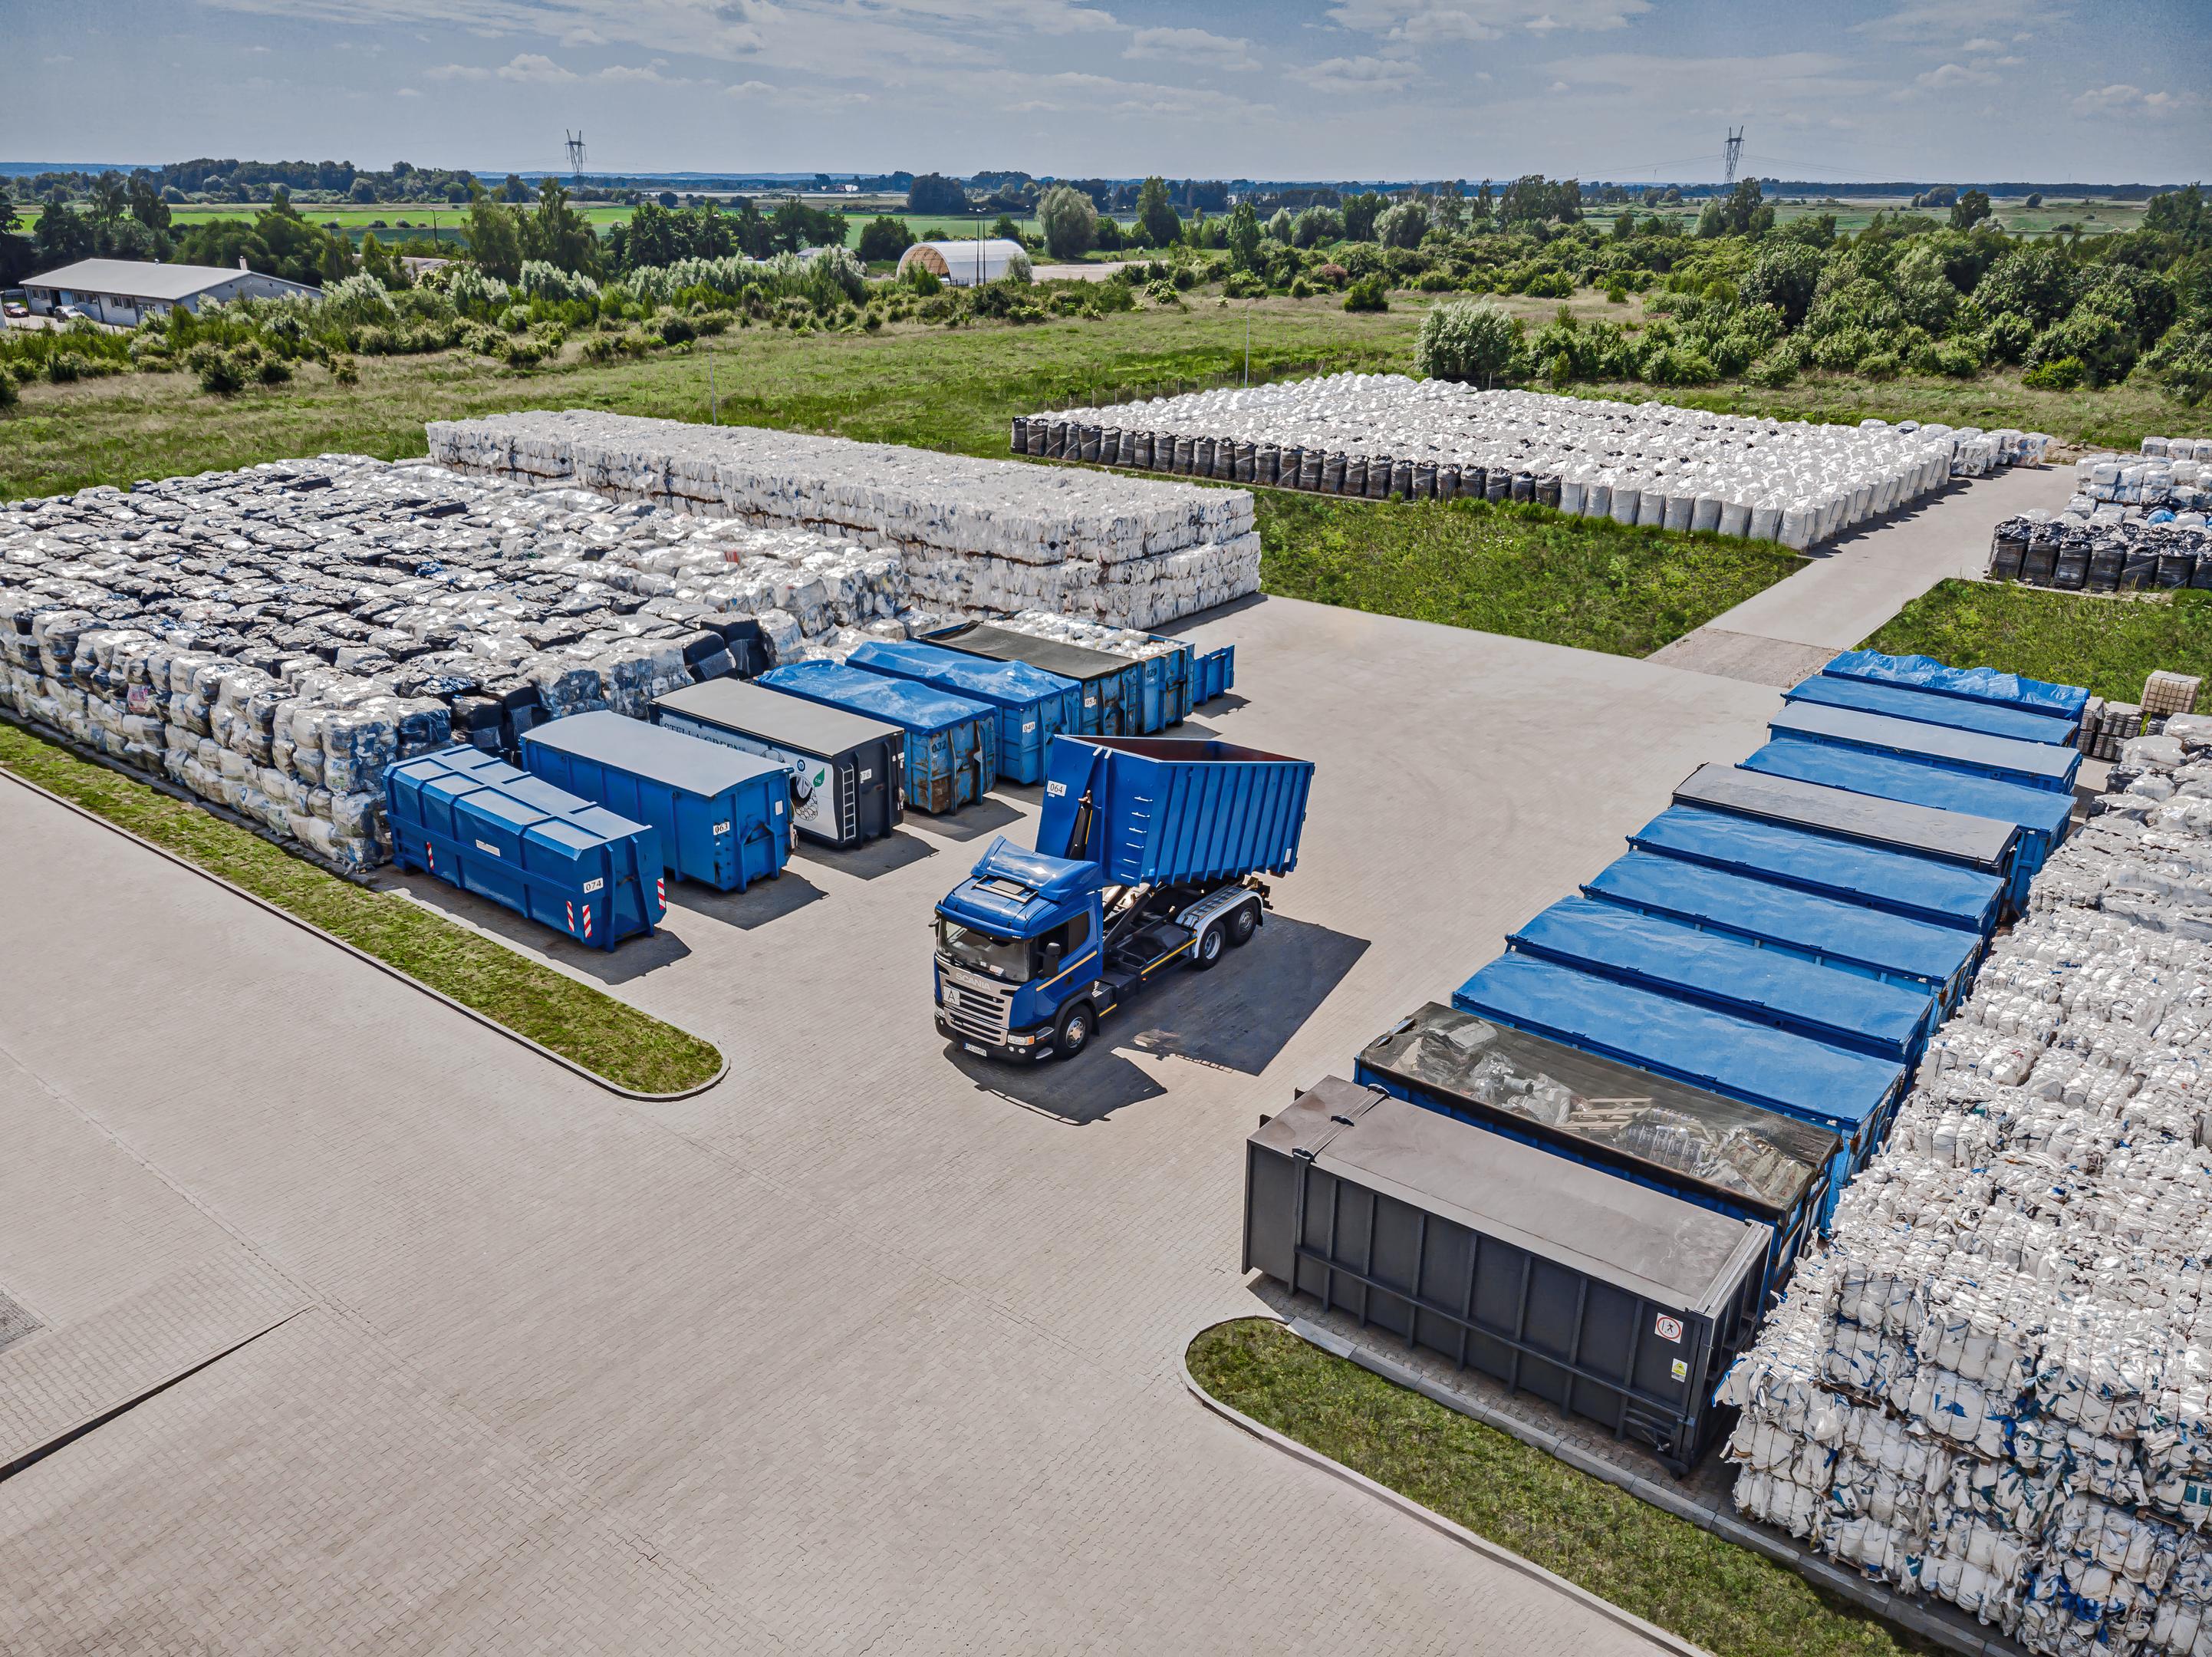
Polietylen (PE) – czym jest dla recyklera?
Polietylen to polimer powstający w wyniku polimeryzacji etylenu (CH₂=CH₂) – prostego węglowodoru pozyskiwanego najczęściej z ropy naftowej lub gazu ziemnego. Polietylen występuje w odmianach LDPE i HDPE, przy czym LDPE to polietylen o małej gęstości, a jego produkcja globalna przekracza 100 mln ton rocznie. Polietylen stanowi ok. 30% całkowitej produkcji tworzyw sztucznych, co czyni go absolutnym liderem wśród polimerów pod względem wolumenu. Polietylen ma niski koszt produkcji i jest łatwy do przetwarzania – stąd jego wszechstronność i obecność w niemal każdej branży.
Z punktu widzenia recyklera polietylen nie jest monolitem. Podstawowe odmiany to:
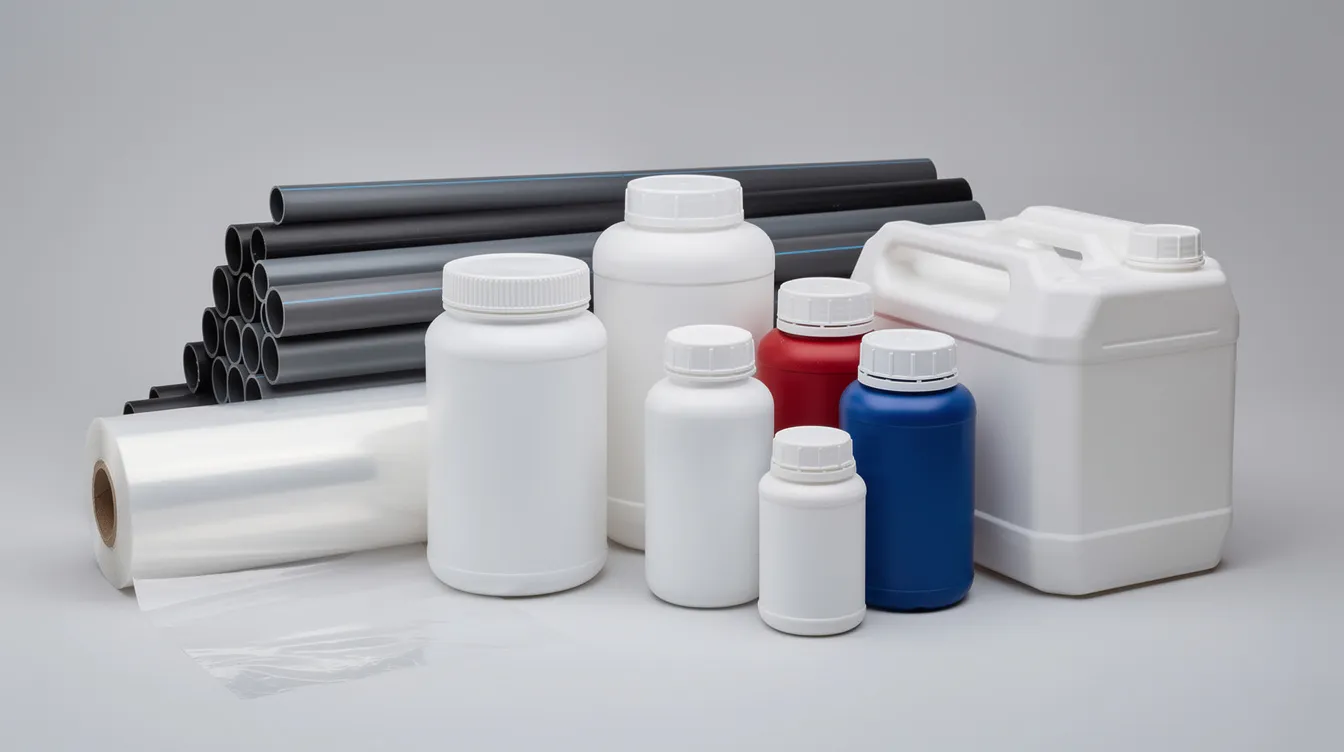
- LDPE i LLDPE – polietylen niskiej gęstości, stosowany głównie w produkcji folii opakowaniowych, reklamówek, worków, folii stretch i folii rolniczych.
- HDPE / PE HD – polietylen o wysokiej gęstości, z którego produkuje się butelki, kanistry, skrzynki, rury ciśnieniowe i płyty techniczne.
- PE techniczny (PE 300/500/1000) – odmiany o bardzo wysokiej masie cząsteczkowej, stosowane w elementach maszyn i wykładzinach przemysłowych.
Każda z tych frakcji wymaga innego podejścia na linii recyklingowej – innego podawania do młyna, innej temperatury ekstruzji, innego poziomu mycia.
Dlaczego polietylen jest tak istotny dla zakładów recyklingu? Po pierwsze – ogromny wolumen strumienia odpadów. Po drugie – stosunkowo stabilne właściwości termoplastyczne, które pozwalają na wielokrotne topienie i formowanie. Po trzecie – wysoka wartość użytkowa regranulatu, który znajduje szerokie zastosowanie w wielu branżach przemysłowych.
Warto krótko wspomnieć o historii. Polietylen po raz pierwszy otrzymał niemiecki chemik Hans von Pechmann w 1898 roku. Przemysłową produkcję PE uruchomiono w Wielkiej Brytanii w 1933 roku, a od lat 70. XX wieku gwałtownie rósł udział polietylenu w opakowaniach jednorazowych. To właśnie ten boom opakowaniowy generuje dziś ogromny strumień odpadu, z którym mierzy się każdy recykler.
Z perspektywy zakładu recyklingu polietylen to nie tylko „tworzywo sztuczne” w ogólnym sensie. To cały ekosystem strumieni: odpad komunalny (folie, butelki), poprodukcyjny (ścinki z produkcji folii, zrzuty z formowania), poużytkowy (kanistry po chemii), rolniczy (folie ściółkowe brudne od ziemi). Każdy z tych strumieni ma inną wartość rynkową i stawia inne wymagania wobec procesu czyszczenia i przetwarzania.
Rodzaje polietylenu widziane „oczami recyklera”
W literaturze naukowej opisuje się wiele odmian PE – LDPE, LLDPE, MDPE, HDPE, PE 300/500/1000, UHMWPE. Istnieją różne gatunki PE, takie jak LDPE, HDPE i UHMWPE. Ale recykler myśli głównie kategoriami praktycznymi: co trafia do młyna, jak się to mieli, topi i jaką daje jakość regranulatu. Polietylen nie jest materiałem o identycznych właściwościach – każda odmiana zachowuje się inaczej na linii recyklingowej.
LDPE / LLDPE – „miękkie folie”
Cienkie folie z handlu detalicznego (torby zakupowe, rękawy, worki na śmieci), folie stretch do paletyzacji, folie rolnicze (ściółkujące, do sianokiszonki). LDPE jest bardziej elastyczny i rozciągliwy niż HDPE, co oznacza, że wymaga delikatniejszego podawania do młyna i chłodzenia, aby uniknąć sklejania się płatków. Typowe zanieczyszczenia to ziemia, resztki organiczne, papier, taśmy klejące, etykiety i domieszki innych polimerów (PP, PVC). To najbardziej problematyczny strumień dla recyklera pod względem czystości.
HDPE / PE HD – „sztywne wyroby”
Butelki po mleku, płynach do prania, kosmetykach; kanistry, skrzynki transportowe, rury ciśnieniowe. PE o wysokiej gęstości jest używane do produkcji rurek i butelek, co daje bardziej jednorodny i czystszy strumień odpadu. HDPE wyróżnia się dużą sztywnością i odpornością mechaniczną – te właściwości HDPE przekładają się na wyższą wartość regranulatu, który może trafiać do wyrobów technicznych. Według danych Plastics Recyclers Europe w 2023 roku w UE wygenerowano ok. 3,2 mln ton odpadów ze sztywnego HDPE, z czego ok. 51% zebrano do recyklingu.
PE techniczny i UHMWPE
Płyty, wykładziny, elementy maszyn pakujących, listwy ślizgowe, koła zębate, rolki naprężające. PE-UHMW to najwyższej jakości odmiana polietylenu – charakteryzuje się ekstremalną odpornością na ścieranie, co czyni go idealnym materiałem do pracy w trudnych warunkach. W recyklingu PE techniczny pojawia się głównie jako odpad poprodukcyjny (czyste ścinki przemysłowe), dający regranulat o wysokiej stabilności i przewidywalnych parametrach.
Różnice gęstości – klucz do separacji
Z perspektywy recyklera kluczowa jest różnica gęstości między odmianami PE:
| Odmiana | Gęstość (g/cm³) | Charakter |
|---|---|---|
| LDPE | 0,910–0,930 | Miękki, elastyczny |
| LLDPE | 0,915–0,940 | Elastyczny, wytrzymalszy |
| HDPE | 0,941–0,965 | Sztywny, twardy |
Polietylen ma gęstość 0,910–0,965 g/cm³ w zależności od odmiany. Ta różnica umożliwia separację flotacyjną – w wannie z wodą PE i PP wypływają na powierzchnię, podczas gdy cięższe tworzywa (PET, PVC) opadają na dno. Wymieszanie LDPE z HDPE w jednym strumieniu silnie wpływa na parametry przetwórcze regranulatu – zmienia się temperatura topnienia, MFI i właściwości mechaniczne.
Polietylenowa folia udekorowana może być uzyskiwana poprzez zmianę struktury i gęstości materiału, co dodatkowo komplikuje identyfikację i sortowanie na linii recyklingowej.
Oznaczenia recyklingowe przydatne przy sortowaniu
- „2 HDPE” – na butelkach po mleku, środkach czystości, kanistrach
- „4 LDPE” – na foliach opakowaniowych, reklamówkach
- „PE-HD” – na płytach technicznych i rurach
Znajomość tych oznaczeń ułatwia sortowanie zarówno ręczne, jak i automatyczne (systemy NIR), choć w praktyce wiele odpadów nie ma czytelnych oznaczeń.
Właściwości polietylenu istotne w recyklingu
Właściwości chemiczne i fizyczne PE decydują o tym, jak łatwo dany strumień odpadu da się przetworzyć na jakościowy surowiec wtórny. Poniżej skupiam się na tych cechach, które mają bezpośrednie znaczenie dla pracy linii recyklingowej.
Właściwości chemiczne
Polietylen charakteryzuje się wysoką odpornością chemiczną. Jest obojętny wobec wielu kwasów, zasad i soli – substancje chemiczne, które mogłyby uszkodzić inne polimery, na PE nie działają. Dobra odporność chemiczna to atut nie tylko w użytkowaniu (produkcji pojemników na agresywne media, obudów zbiorników), ale też w recyklingu: PE rzadko ulega degradacji chemicznej podczas mycia zasadowego z detergentami czy NaOH.
Polietylen może mieć dużą odporność na chemikalia i wilgoć, co przekłada się na jego trwałość i stabilność w środowiskach wilgotnych oraz przy działaniu czynników atmosferycznych. Polietylen nie wydziela szkodliwych związków ani zapachów – jest materiałem lekkim i nietoksycznym, co ma znaczenie zarówno w przemyśle spożywczym, jak i przy obsłudze odpadów.
Jednak przy długotrwałym działaniu wyższych temperatur i tlenu (np. w procesach ekstruzji, suszenia, magazynowania na otwartej przestrzeni) zachodzi utlenianie łańcuchów polimerowych. Tworzą się grupy karbonylowe, dochodzi do mikropęknięć, zmian barwy – żółknięcia. To kluczowy mechanizm ograniczający liczbę cykli recyklingu.
Właściwości fizyczne kluczowe dla procesu
Niska gęstość PE (0,91–0,97 g/cm³ w zależności od odmiany) to fundament separacji flotacyjnej. W wannach z wodą frakcja PE i PP wypływa na powierzchnię, co pozwala oddzielić ją od cięższych tworzyw – PET (gęstość ~1,38 g/cm³) czy PVC (~1,4 g/cm³). To podstawowa i najtańsza technika sortowania na liniach mycia.
Niska absorpcja wody i niewielka wodochłonność ułatwiają suszenie regranulatu i ograniczają powstawanie pęcherzy gazowych podczas ekstruzji. Polietylen charakteryzuje też niska ścieralność i doskonałe właściwości ślizgowe – szczególnie odmiany PE 500 i PE 1000 stosowane do listew ślizgowych i elementów maszyn. Te cechy ograniczają zużycie elementów linii recyklingowej, ale jednocześnie utrudniają znakowanie i drukowanie na wyrobach (powłoki, farby stają się dodatkowym zanieczyszczeniem dla recyklera).
Polietylen wykazuje doskonałe właściwości spawalnicze, a także znakomite właściwości elektroizolacyjne, co sprawia, że znajduje zastosowanie w przemyśle chemicznym, branży budowlanej i elektrotechnice. Duża stabilność wymiarowa PE sprawia, że produkty z tego materiału zachowują kształt nawet przy zmiennych temperaturach – to cecha ważna zarówno dla użytkownika końcowego, jak i dla recyklera oceniającego jakość regranulatu.
Niewielka gęstość PE oznacza jednocześnie, że materiał jest lekki – ton odpadów foliowych zajmuje ogromną objętość, co generuje koszty logistyczne i wymaga prasowania w bele.
Właściwości HDPE istotne z perspektywy recyklera
Polietylen o wysokiej gęstości (PE HD) topi się w wyższych temperaturach (ok. 125–135°C) niż LDPE (ok. 105–115°C), a polietylen ma temperaturę topnienia 105–135°C w zależności od odmiany. Oznacza to, że ekstruder musi pracować na innych profilach grzewczych dla każdego typu PE. Wysoka krystaliczność HDPE sprzyja częściowemu utrzymaniu właściwości mechanicznych po 1–2 cyklach recyklingu, ale kolejne cykle wymagają już dodatku surowca pierwotnego lub stabilizatorów.
Jego odporność mechaniczna i sztywność sprawiają, że regranulat HDPE łatwiej wykorzystać ponownie do produkcji rur, butelek technicznych czy skrzynek. Trudniej jednak mieszać go z regranulatem folii LDPE bez utraty parametrów. Wysoka udarność HDPE to cecha ceniona przez przetwórców, choć po kilku cyklach recyklingu wartość ta stopniowo spada.
Wytrzymałość na rozciąganie – kolejny parametr kontrolowany przez recyklera – zmienia się w zależności od liczby przetwórzeń i poziomu zanieczyszczeń. Badania opublikowane w Polymer Degradation and Stability wskazują, że po więcej niż 3 cyklach ekstruzji masa molowa PE zmienia się na tyle, że konieczny jest dodatek materiału pierwotnego.
Aspekty termo-przetwórcze
PE jako tworzywo termoplastyczne idealnie nadaje się do recyklingu mechanicznego: mielenie → topienie → granulacja. Wyższe temperatury cylindra i dłuższy czas przebywania w stopie zwiększają degradację termiczno-mechaniczną. Typowe parametry przetwórcze:
| Parametr | LDPE/LLDPE | HDPE |
|---|---|---|
| Temperatura ekstruzji | 180–220°C | 190–230°C |
| Temperatura topnienia | 105–115°C | 125–135°C |
| Gęstość | 0,910–0,940 g/cm³ | 0,941–0,965 g/cm³ |
W praktyce recykler musi godzić teoretyczne właściwości polietylenu z rzeczywistością: zanieczyszczeniami, starzeniem UV, domieszkami innych polimerów i dodatkami (stabilizatory, barwniki, wypełniacze). Polietylen charakteryzuje się elastycznością w przetwórstwie, ale każda partia odpadu jest inna – i to stanowi codzienne wyzwanie.
Cykl życia polietylenu i recykling z punktu widzenia zakładu
Z perspektywy recyklera „życie” polietylenu zaczyna się w momencie, gdy trafia on do zakładu jako odpad. Ale to, jak wyglądał etap produkcji i użytkowania, wprost wpływa na jakość surowca wtórnego. Recykling polietylenu wymaga odpowiedniej segregacji – i to na każdym etapie łańcucha.
Źródła odpadu PE
Odpady komunalne: folie po zakupach, opakowania jednostkowe, butelki po chemii gospodarczej, wieczka opakowań, kaptury termokurczliwe – silnie zanieczyszczone, wymagają intensywnego mycia i sortowania. To strumień o największym wolumenie, ale i najniższej czystości.
Odpady poprodukcyjne: czyste ścinki z produkcji folii opakowaniowej, wlewki i zrzuty z formowania wtryskowego – najcenniejszy i najłatwiejszy do recyklingu strumień. Czysta partia z produkcji folii stretch czy folii opakowaniowej daje regranulat o parametrach zbliżonych do surowca pierwotnego.
Odpady rolnicze: folie ściółkujące, folie do sianokiszonki, rękawy zbożowe – duże zanieczyszczenie ziemią, resztkami roślinnymi, nawozami. Koszt mycia i dezintegracji tych folii często przewyższa wartość regranulatu, co sprawia, że część trafia do odzysku energetycznego.
Według raportu technicznego JRC w 2020 roku na rynek UE trafiło ok. 13,7 mln ton folii elastycznych, z czego ok. 11 mln ton to PE i PP monomateriały. Zebrano 5,7 mln ton, ale faktycznie przetworzono jedynie 2,4 mln ton – co odpowiada zaledwie 18% recyklingu folii.
Etapy recyklingu mechanicznego polietylenu
Proces recyklingu mechanicznego PE obejmuje następujące etapy:
- Sortowanie wstępne – ręczne i automatyczne (NIR, sortery optyczne). Oddzielanie PE od PET, PP, PVC, metali. Kluczowy etap decydujący o czystości końcowego produktu.
- Rozdrabnianie – młyny nożowe rozdrabniają materiał na płatki. Folie LDPE wymagają łagodniejszego podawania i chłodzenia (aby uniknąć sklejania), podczas gdy sztywne HDPE mieli się łatwiej.
- Mycie – gorąca woda z detergentami. Flotacja odseparowuje frakcje pływające (PE, PP) od tonących (PET, PVC). To etap, na którym odporność na ścieranie PE jest zaletą – płatki wytrzymują intensywne mieszanie w wannach.
- Suszenie – wirówki mechaniczne i suszarnie rurowe lub bębnowe. Celem jest minimalizacja wilgoci – nawet kilka procent wilgotności powoduje buble gazowe w ekstruzji.
- Ekstruzja i granulacja – topienie materiału, filtracja stopu przez sita i zmieniacze sit (usuwanie zanieczyszczeń mechanicznych), chłodzenie i formowanie granulek o określonej barwie i frakcji.
Znaczenie segregacji u źródła
Selektywna zbiórka – osobne frakcje folii, osobno butelki HDPE – radykalnie poprawia wydajność i ekonomię recyklingu. Wymieszanie PE z PVC jest szczególnie problematyczne: PVC podczas topienia uwalnia HCl (kwas solny), powodując korozję elementów ekstrudera, nieprzyjemny zapach i degradację stopu. Laminaty wielowarstwowe (PE/PA, PE/PET) są często nierozdzielne – w praktyce trafiają do odzysku energetycznego.
Wpływ projektowania opakowań (design for recycling)
Z punktu widzenia recyklera idealnym wyborem są monomateriałowe opakowania ogólne z PE – bez wielowarstwowych laminatów i bez nadmiernej ilości etykiet z innych tworzyw. Jasne barwy (biały, naturalny) i ograniczenie silnie nasyconych pigmentów ułatwiają wtórne wykorzystanie regranulatu – można z niego produkować folie i detale w szeroką skalę kolorów. Opakowania przemysłowe z monomateriałowego PE to najbardziej pożądany strumień odpadu dla każdego zakładu recyklingu.
Zastosowanie regranulatu PE i perspektywa recyklera na przyszłość
Polietylen z recyklingu nie jest dziś materiałem „gorszej kategorii”. Przy odpowiedniej jakości regranulat PE to pełnoprawny surowiec, który może zastępować materiał pierwotny w wielu zastosowaniach. Jego wszechstronność sprawia, że popyt na regranulat PE pozostaje stabilny w różnych branżach.
Zastosowania regranulatu LDPE / LLDPE
Regranulat z folii LDPE/LLDPE trafia przede wszystkim do produkcji folii technicznych: worki na odpady, rękawy budowlane, folie do paletyzacji. Znajduje zastosowanie również w ponownej produkcji opakowań niekontaktowych z żywnością – np. opakowania zbiorcze, osłony transportowe.
Kluczowe parametry regranulatu dla producentów folii to:
- Stabilny MFI (wskaźnik szybkości płynięcia) – folie wymagają powtarzalnego MFR
- Mała ilość żelów i wtrąceń – każdy żel to potencjalna wada w folii
- Powtarzalna barwa – odcień naturalny lub biały daje największą uniwersalność barwienia
Polietylen jest używany w branży opakowaniowej do produkcji folii, toreb i butelek, a regranulat PE umożliwia realizację tego na szeroką skalę bez konieczności sięgania wyłącznie po surowiec pierwotny.
Zastosowania regranulatu HDPE / PE HD
Regranulat z HDPE trafia do produkcji rur technicznych (rury ochronne, drenarskie), elementów małej infrastruktury (płotki drogowe, palety, skrzynki), kanistry i butelki techniczne (bez kontaktu z żywnością), a także elementy AGD i detale wtryskowe.
Polietylen jest wykorzystywany do produkcji rur w systemach wodociągowych – choć tu dominuje surowiec pierwotny, regranulat HDPE z czystych strumieni coraz częściej zastępuje go w rurach ochronnych i drenarskich. Polietylen znajduje także zastosowanie w budownictwie jako folia izolacyjna i hydroizolacja fundamentów.
W przemyśle spożywczym polietylen służy do produkcji opakowań, ale regranulat food-grade wymaga certyfikacji. Polietylen jest powszechnie stosowany w pakowaniu żywności, folii stretch oraz pojemnikach – jednak dla tych zastosowań wykorzystuje się głównie surowiec pierwotny lub regranulat ze ściśle kontrolowanych strumieni.
Polietylen ma zastosowanie w medycynie w produkcji implantów i strzykawek – polietylen stosuje się w produkcji jednorazowych strzykawek i pojemników na leki. Tu oczywiście regranulat nie ma zastosowania, ale warto wiedzieć, że odpady poprodukcyjne z tego sektora (czyste, jednorodne) stanowią bardzo wartościowy strumień dla recyklera.
Polietylen odgrywa kluczową rolę także w produkcji opakowań przemysłowych i wyrobów do branży budowlanej. Jego trwałość, odporność na czynniki atmosferyczne i elastyczność sprawiają, że jest idealnym materiałem do zastosowań wymagających długotrwałej wytrzymałości.
Ograniczenia zastosowania recyklatu
Wejście z regranulatem PE do kontaktu z żywnością wymaga spełnienia rygorystycznych wymagań. Rozporządzenie UE 2022/1616 reguluje recykling plastiku przeznaczonego do kontaktu z żywnością – materiał musi pochodzić ze strumieni kontrolowanych, przejść dekontaminację i spełniać normy migracji substancji.
Problematyczne pozostają wielowarstwowe folie barierowe (PE + EVOH, PA, PET), których nie da się w prosty sposób rozdzielić na czysty PE. Obecnie trafiają one głównie do odzysku energetycznego.
Trendy i przyszłość recyklingu PE
Regulacje UE wyraźnie zmierzają w kierunku zwiększenia poziomu recyklingu. Rozporządzenie PPWR (2025/40) nakłada minimalne wymagania dotyczące zawartości materiału z recyklingu w opakowaniach – do 2030 roku różne formaty opakowań muszą zawierać odpowiedni procent recyklatu. Dla opakowań z materiałów innych niż PET wymóg to co najmniej 10%, dla butelek napojowych – 30%.
Rośnie także zainteresowanie recyklingiem chemicznym (piroliza, depolimeryzacja) dla zanieczyszczonych i mieszanych strumieni PE. Według danych Plastics Recyclers Europe w 2024 roku zdolność chemicznego recyklingu w UE wynosiła ok. 190 tys. ton rocznie – to wciąż ułamek rynku, ale segment ten rośnie. Nowe przepisy unijne dotyczące zapobiegania stratom granulatu plastikowego podczas transportu i magazynowania wpłyną również na branżę recyklingową.
Z perspektywy recyklera kluczowe będą trzy czynniki:
- Uproszczenie struktury opakowań – monomateriałowe PE, łatwo odrywalne etykiety
- Stabilne wolumeny czystego odpadu – długoterminowe kontrakty z sieciami handlowymi i przemysłem opakowaniowym
- Inwestycje w technologie sortowania i dekontaminacji – niezbędne do spełnienia rosnących wymogów legislacyjnych
FAQ – najczęstsze pytania o polietylen i recykling
Czy wszystkie odpady z polietylenu nadają się do recyklingu?
Technicznie niemal każdy rodzaj polietylenu – folie, butelki, rury, płyty – można stopić i przerobić na regranulat. Ekonomicznie opłacalny jest jednak głównie materiał w miarę jednorodny i niezbyt zanieczyszczony. Najtrudniejsze frakcje to folie silnie zabrudzone ziemią i nawozami (rolnicze), wielowarstwowe laminaty PE/PA lub PE/PET oraz małe, kolorowe elementy mocno zmieszane z innymi tworzywami. Te produkty często trafiają do odzysku energetycznego, ponieważ koszty ich oczyszczenia przewyższają wartość uzyskanego regranulatu. Polietylen z grupy poliolefinów należy do tworzyw najłatwiej recyklowalnych mechanicznie – pod warunkiem zachowania odpowiedniej czystości strumienia.
Jak odróżnić PE od innych tworzyw w domowych warunkach?
Najprościej sprawdzić symbol recyklingu na opakowaniu: „2 HDPE” lub „4 LDPE” to polietylen. Większość cienkich, „miękkich” toreb sklepowych, rękawów i folii stretch to LDPE/LLDPE. Butelki po mleku, płynach do prania i szamponach to zazwyczaj HDPE. Poprawna segregacja „u źródła” – w domu, firmie, gospodarstwie – znacząco ułatwia ich zastosowanie w recyklingu i poprawia jakość końcowego regranulatu. Atest PZH, który posiadają niektóre wyroby z PE, potwierdza ich bezpieczeństwo higieniczne, ale nie ma bezpośredniego znaczenia dla procesu segregacji.
Dlaczego część folii z PE trafia do spalarni, a nie do recyklingu?
Przy bardzo silnym zabrudzeniu (gleba, resztki jedzenia, zawartość chemikaliów) koszty mycia i oczyszczania mogą przewyższyć wartość regranulatu – recykler po prostu na tym traci. Problematyczne są też wielowarstwowe folie barierowe, których nie da się w prosty sposób rozdzielić na czysty PE. Obecnie w Europie jedynie ok. 18% folii elastycznych (PE/PP) jest faktycznie recyklingowane materiałowo. Polimeryzację etylenu i polimeryzacji na szeroką skalę produkcyjną powinno uzupełniać projektowanie opakowań z myślą o recyklingu (design for recycling) – to klucz do zmiany tych proporcji.
Jakie właściwości polietylenu pogarszają się przy każdym kolejnym recyklingu?
Przy każdym cyklu topienia i chłodzenia dochodzi do degradacji termiczno-oksydacyjnej łańcuchów polimerowych. Obniża się udarność, wydłużenie przy zerwaniu i odporność na pękanie pod naprężeniem. MFI/MFR (wskaźnik płynięcia) zmienia się – dla HDPE zazwyczaj maleje (ze względu na usieciowanie), dla LDPE może rosnąć (skrócenie łańcuchów). Recykler może częściowo kompensować te zmiany doborem dodatków stabilizujących, mieszaniem regranulatu z surowcem pierwotnym (ok. 20–30% materiału virgin) oraz selekcją lepszych strumieni odpadu. Po 3 i więcej cyklach dodanie stabilizatorów i surowca pierwotnego staje się koniecznością.
Czy regranulat PE nadaje się do produkcji folii spożywczych?
Obowiązujące przepisy UE (Rozporządzenie 2022/1616) dopuszczają stosowanie recyklatu w kontakcie z żywnością tylko z wybranych, ściśle kontrolowanych strumieni – np. zamknięte systemy zbiórki opakowań po żywności – oraz w instalacjach z certyfikatami dekontaminacji. W praktyce większość regranulatów PE w Polsce i Europie trafia do zastosowań niespożywczych: folie techniczne, rury, wyroby budowlane, opakowania przemysłowe. Udział recyklatu „food grade” stopniowo rośnie – wymusza to PPWR, które od 2030 roku narzuci minimalny poziom recyklatu w opakowaniach. Polietylen w różnych branżach będzie odgrywał coraz ważniejszą rolę jako materiał z recyklingu – i to nie tylko w przemyśle, ale docelowo także w opakowaniach kontaktowych z żywnością.

